Pogledajmo vaš slučaj
Svaka proizvodnja je drugačija. Opišite nam gdje imate poteškoće pri razrezu. Pogledat ćemo vaš slučaj i predložiti moguća rješenja.
Učinkovit razrez drva počinje pravilnim odlukama o redoslijedu rezanja, nadmjerama i optimiranju, a završava uređenim tokom materijala. Pogledajte gdje možete poboljšati iskorištenje materijala, povećati kapacitet i smanjiti količinu ručnog rada.
Način razreza drva izravno utječe na iskorištenje materijala, potreban broj radnika, zalihe poluproizvoda i sigurnost na radu.
Razlike često nastaju već kod osnovnih odluka: kako režemo najprije, koliko nadmjere ostavljamo, kako određujemo mjesto poprečnog reza i kada se automatizacija isplati.
Zato kod razreza nemojte promatrati samo pojedinu pilu. Važan je cijeli tok od ulazne daske do uporabnog elementa.
Gdje danas imate najviše prostora za poboljšanje?
Najprije pronađite područje s najvećim utjecajem. Zatim njegov uzrok.
Odgovor ovisi o elementima koje izrađujete.
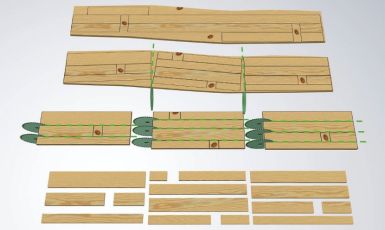
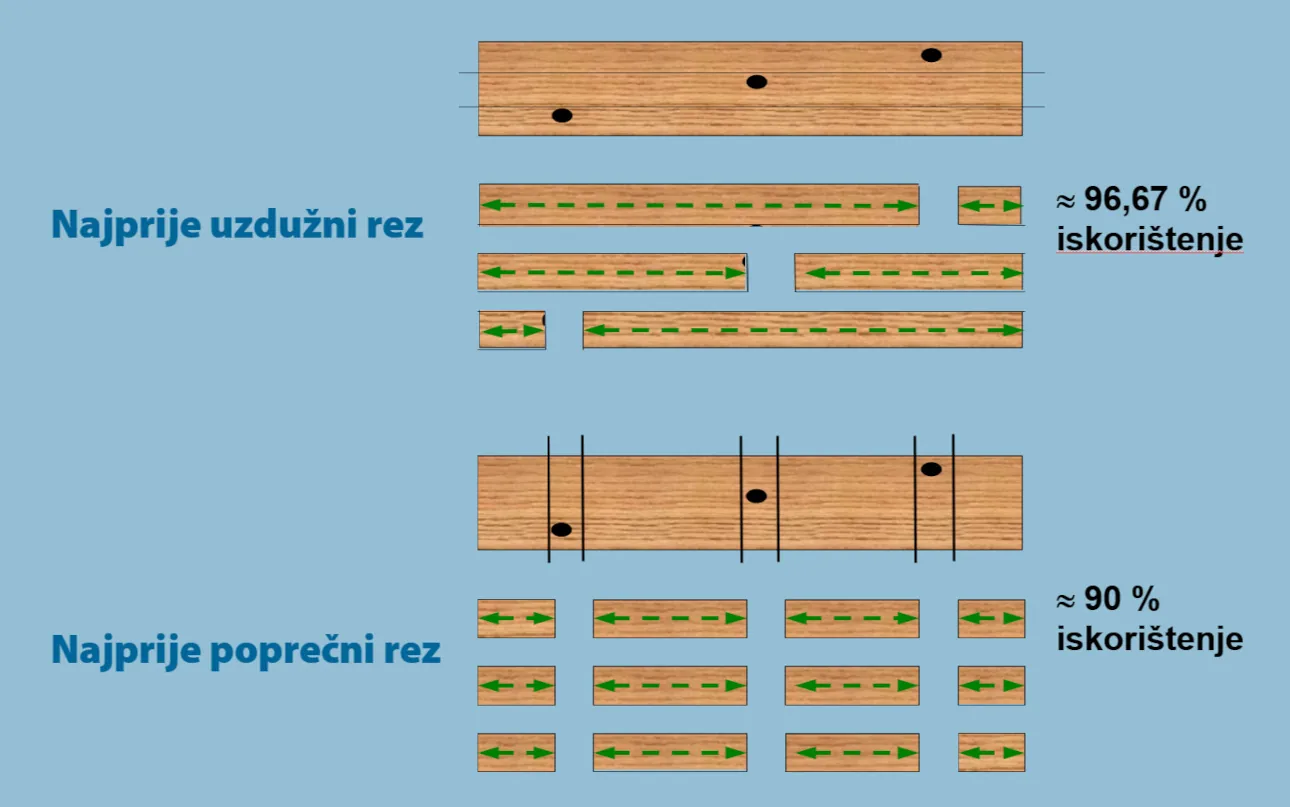
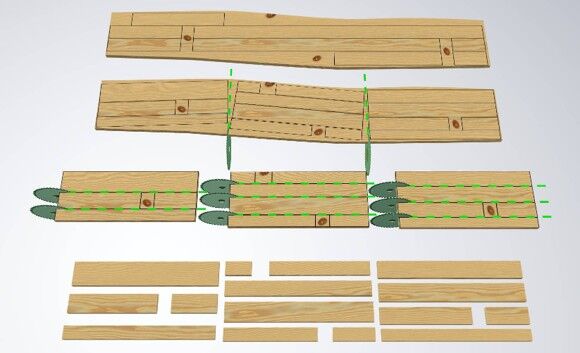
Kada u proizvodnom programu imamo više različitih širina i duljina te izrezujemo greške, često ima smisla najprije rezati uzdužno, a zatim poprečno. Tako pri poprečnom razrezu ostaje više mogućnosti za raspored elemenata po duljini daske.
U prikazanom primjeru kombinacija uzdužnog i poprečnoga razreza postigla je približno 96,67 % iskorištenja, dok je obrnuti redoslijed postigao približno 90 %.
Kod jako zakrivljenih dasaka može biti smisleno i predčeljenje na mjestu veće zakrivljenosti.
Kod jednostavnog proizvodnog programa s nekoliko standardnih dimenzija utjecaj redoslijeda u pravilu je manji, ali se kod ravnih dasaka još uvijek više isplati najprije napraviti uzdužni, a zatim poprečni rez.
Pitanje za vašu proizvodnju: je li trenutačni redoslijed još uvijek najprimjereniji za proizvode koje danas proizvodite?
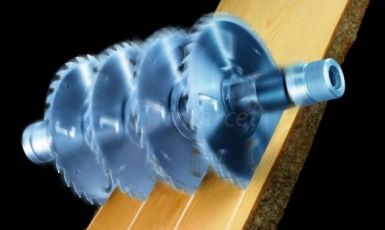
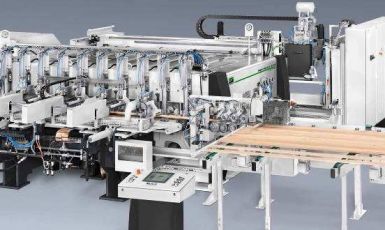
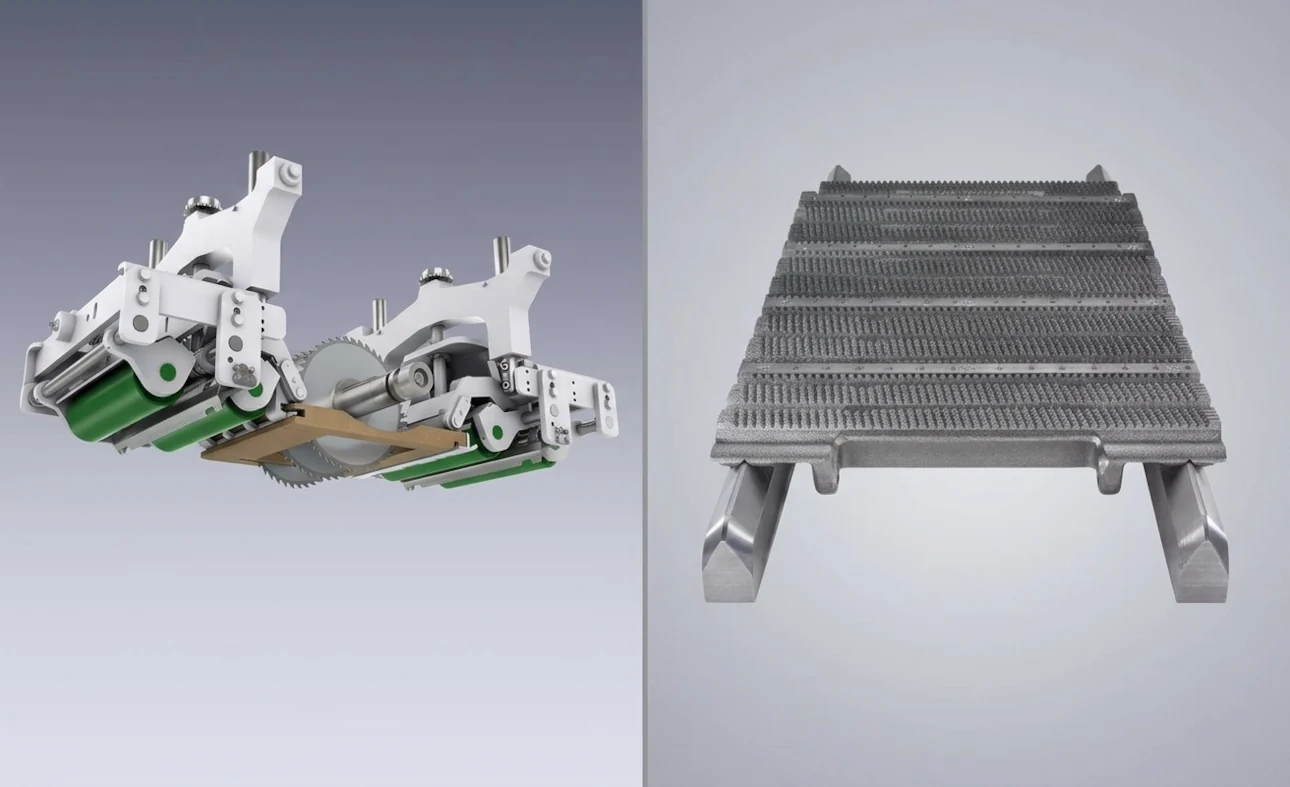
Kod uzdužnog razreza jedan od glavnih uvjeta za precizan razrez jest stabilno vođenje daske kroz višelisnu pilu.
Ako se daska na ulazu u pilu pomiče ili tijekom samog rezanja nije stabilna, možemo dobiti netočnu dimenziju. Problem je još izraženiji kod koritavih i uvijenih dasaka. Posljedica su veće nadmjere, potrebne za sigurno postizanje potrebne konačne dimenzije, a time i slabije iskorištenje materijala.
Nadmjera je rezerva za sljedeće proizvodne korake. Dio je potreban zbog daljnje obrade, a dodatnu rezervu često ostavljamo zbog odstupanja pri razrezu.
Ako sljedeća operacija treba 2 mm rezerve, a vi redovito ostavljate 5 mm, provjerite zašto trebate dodatna 3 mm.
Na iskorištenje utječe i širina reza. Tanji list pile pomaže samo ako rez ostaje stabilan i precizan.
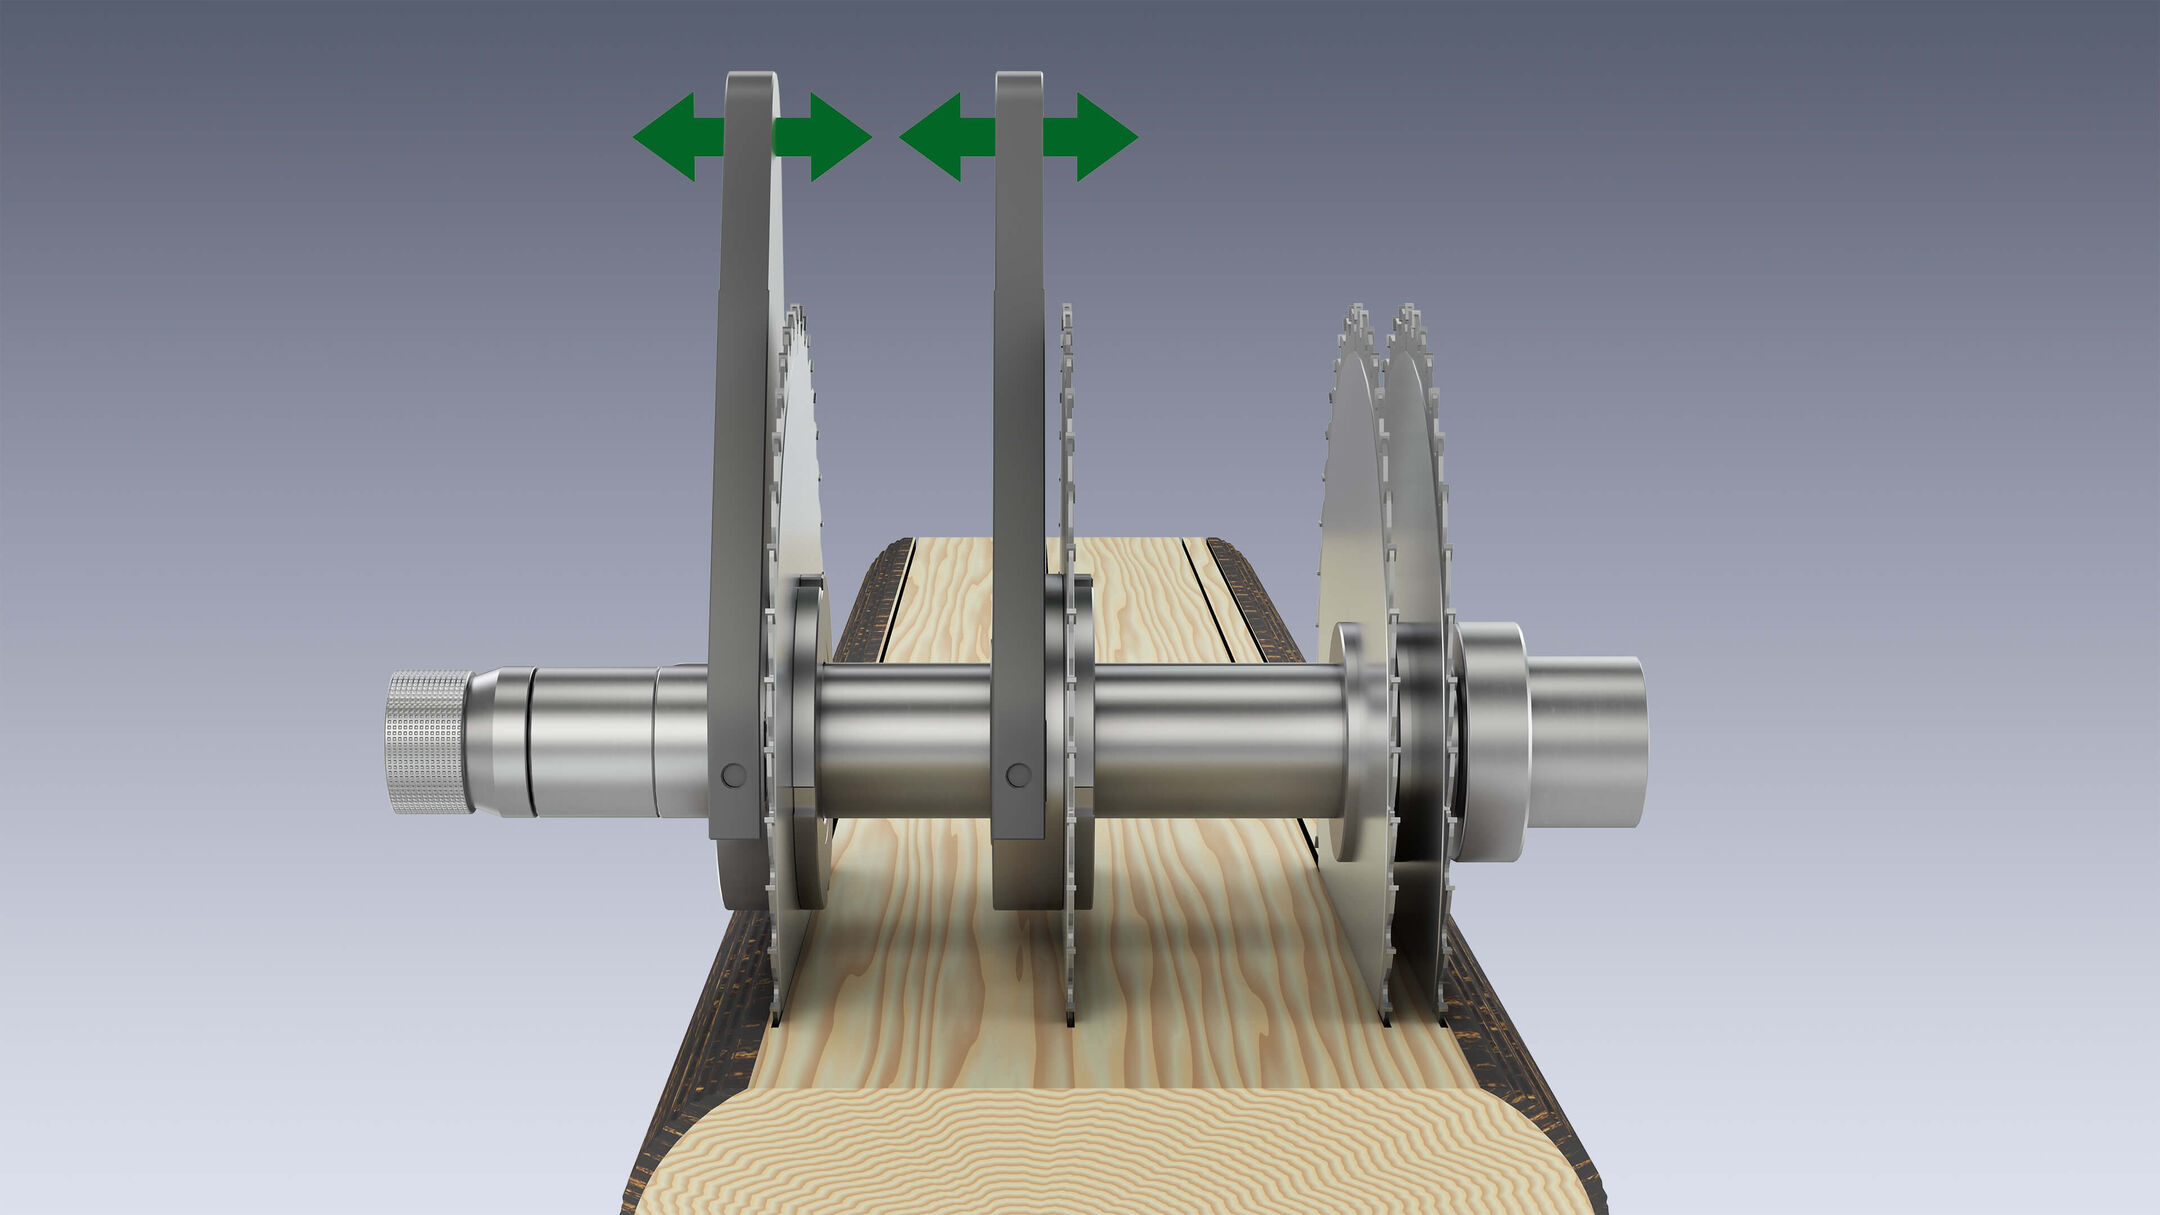
Kod fiksnih listova moguće širine ograničene su postavkom stroja. Pomični listovi omogućuju veću prilagodbu pojedinoj dasci.
Weinig za svoje višelisne kružne pile navodi prosječno 8 % veće iskorištenje razreza s jednim pomičnim listom i 11 % veće iskorištenje s dva pomična lista. Rezultat ovisi o materijalu, krojnoj listi i konfiguraciji stroja.
Ako sustavno ostavljate veliku nadmjeru, najprije provjerite stabilnost vođenja, ponovljivost reza i oštrinu listova pile.
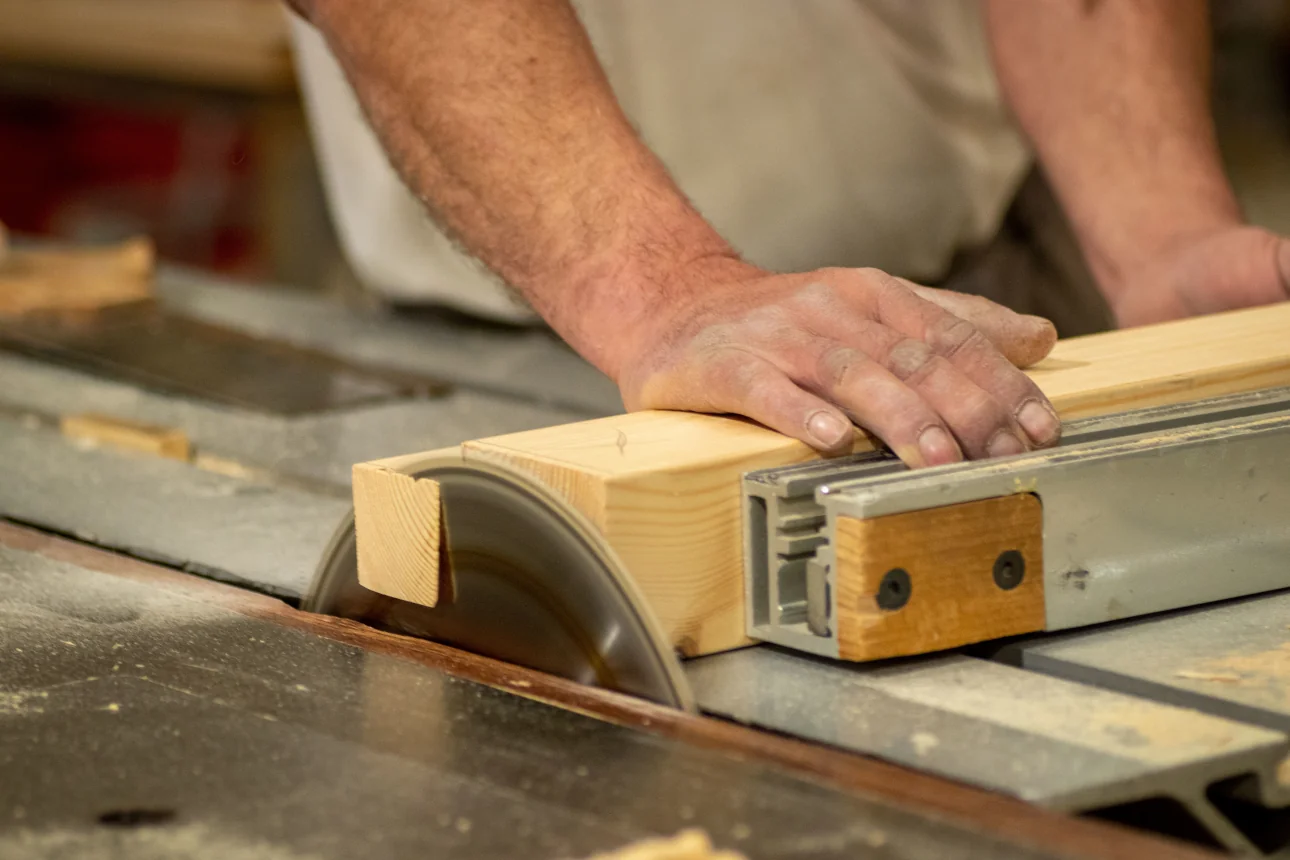
Kod manjih količina i jednostavnog proizvodnog programa ručni poprečni razrez, primjerice poteznom pilom, još može biti prihvatljiv.
S povećanjem količine i zahtjeva proizvodnje operater istodobno mora:
Rezultat zato postaje sve ovisniji o njegovoj brzini, preciznosti i iskustvu. Kada to postane usko grlo, preporučujemo uporabu optimizera.
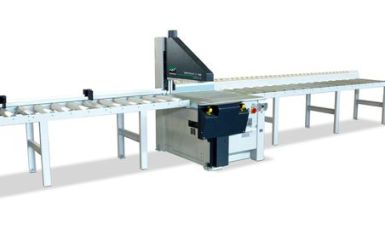
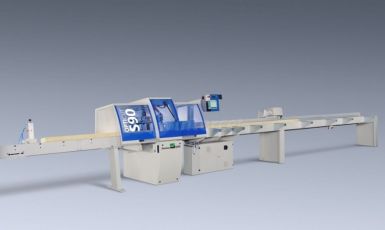
Optimizer omogućuje mjerenje materijala, automatski izračun optimalnog razreza za svaku dasku i automatski razrez. Weinig za takav prijelaz, u usporedbi s ručnim poprečnim razrezom, navodi do približno četiri puta veći kapacitet.
Kod optimiranja sustav traži odgovarajuću kombinaciju rezova s obzirom na potrebne duljine, količine, kvalitetu i označene greške.
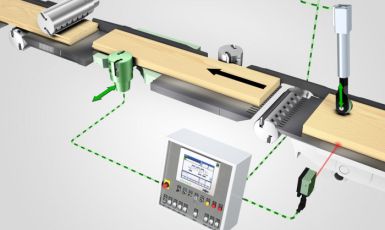
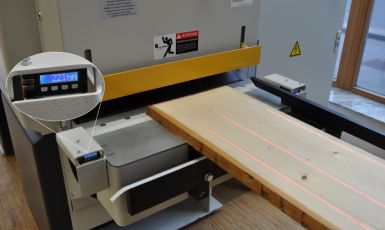
Kod djelomičnog optimiranja podaci o razrezu, odnosno duljina daske i položaj grešaka, očitavaju se pomoću senzora na ulazu u pilu – tako sustav obično nema informaciju o cijeloj dasci. Kod punog optimiranja prije prvog reza mjeri se cijela duljina daske, a zatim se određuje kombinacija za cijelu dasku.
Cilj nije nužno samo najveće iskorištenje materijala. Sustav može tražiti i najveću vrijednost izrađenih elemenata ili što bolje ispunjavanje trenutačnih proizvodnih zahtjeva (npr. brza otprema proizvoda čija je isporuka hitna).
U videu ispod možete pogledati primjer punog optimiranja, gdje se markirnom jedinicom, odvojeno od pile, skenira i istodobno optimira cijela daska prije ulaza u nju.
Veći kapacitet nema veliku vrijednost ako se materijal počne gomilati iza stroja.
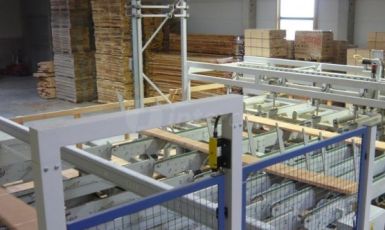
Sortirne trake, izbacivači i automatsko slaganje pomažu da tok materijala prati brzinu razreza. Ako sljedeća operacija ne može preuzeti materijal, usko grlo se samo premješta.
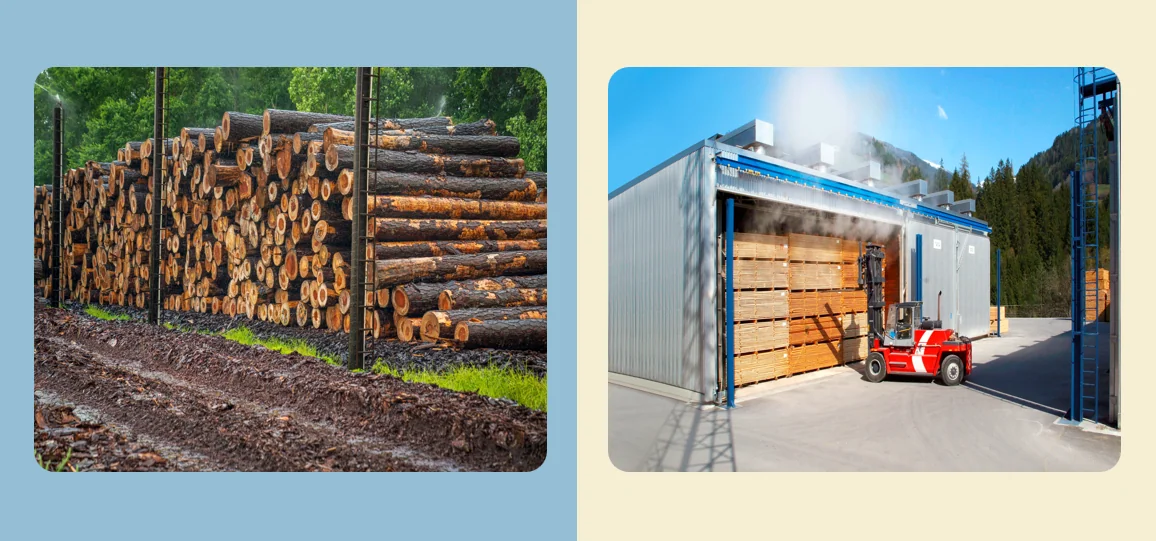
Odluka utječe prije svega na kapacitet sušenja, dimenzije elemenata i daljnju obradu.
Razrez mokrih dasaka smislen je jer se dio materijala, primjerice okorci, greške u drvu i slično, uklanja već prije sušenja. Tako smanjujemo količinu drva u sušionici. Nedostatak je to što se elementi tijekom sušenja još skupljaju i mogu promijeniti geometriju, što zahtijeva nešto veću nadmjeru.
Razrez suhih dasaka smisleniji je kada nakon razreza želimo dobiti elemente bliže završnim dimenzijama i brzo nastaviti s obradom. Nedostatak je veća potreba za kapacitetom sušenja jer prije razreza sušimo cijele daske.
Pri odluci provjerite prije svega raspoloživi kapacitet sušenja, završni proizvod i traženu preciznost nakon razreza.
Automatizacija ne znači nužno potpuno automatsku liniju. Možemo je uvoditi postupno:
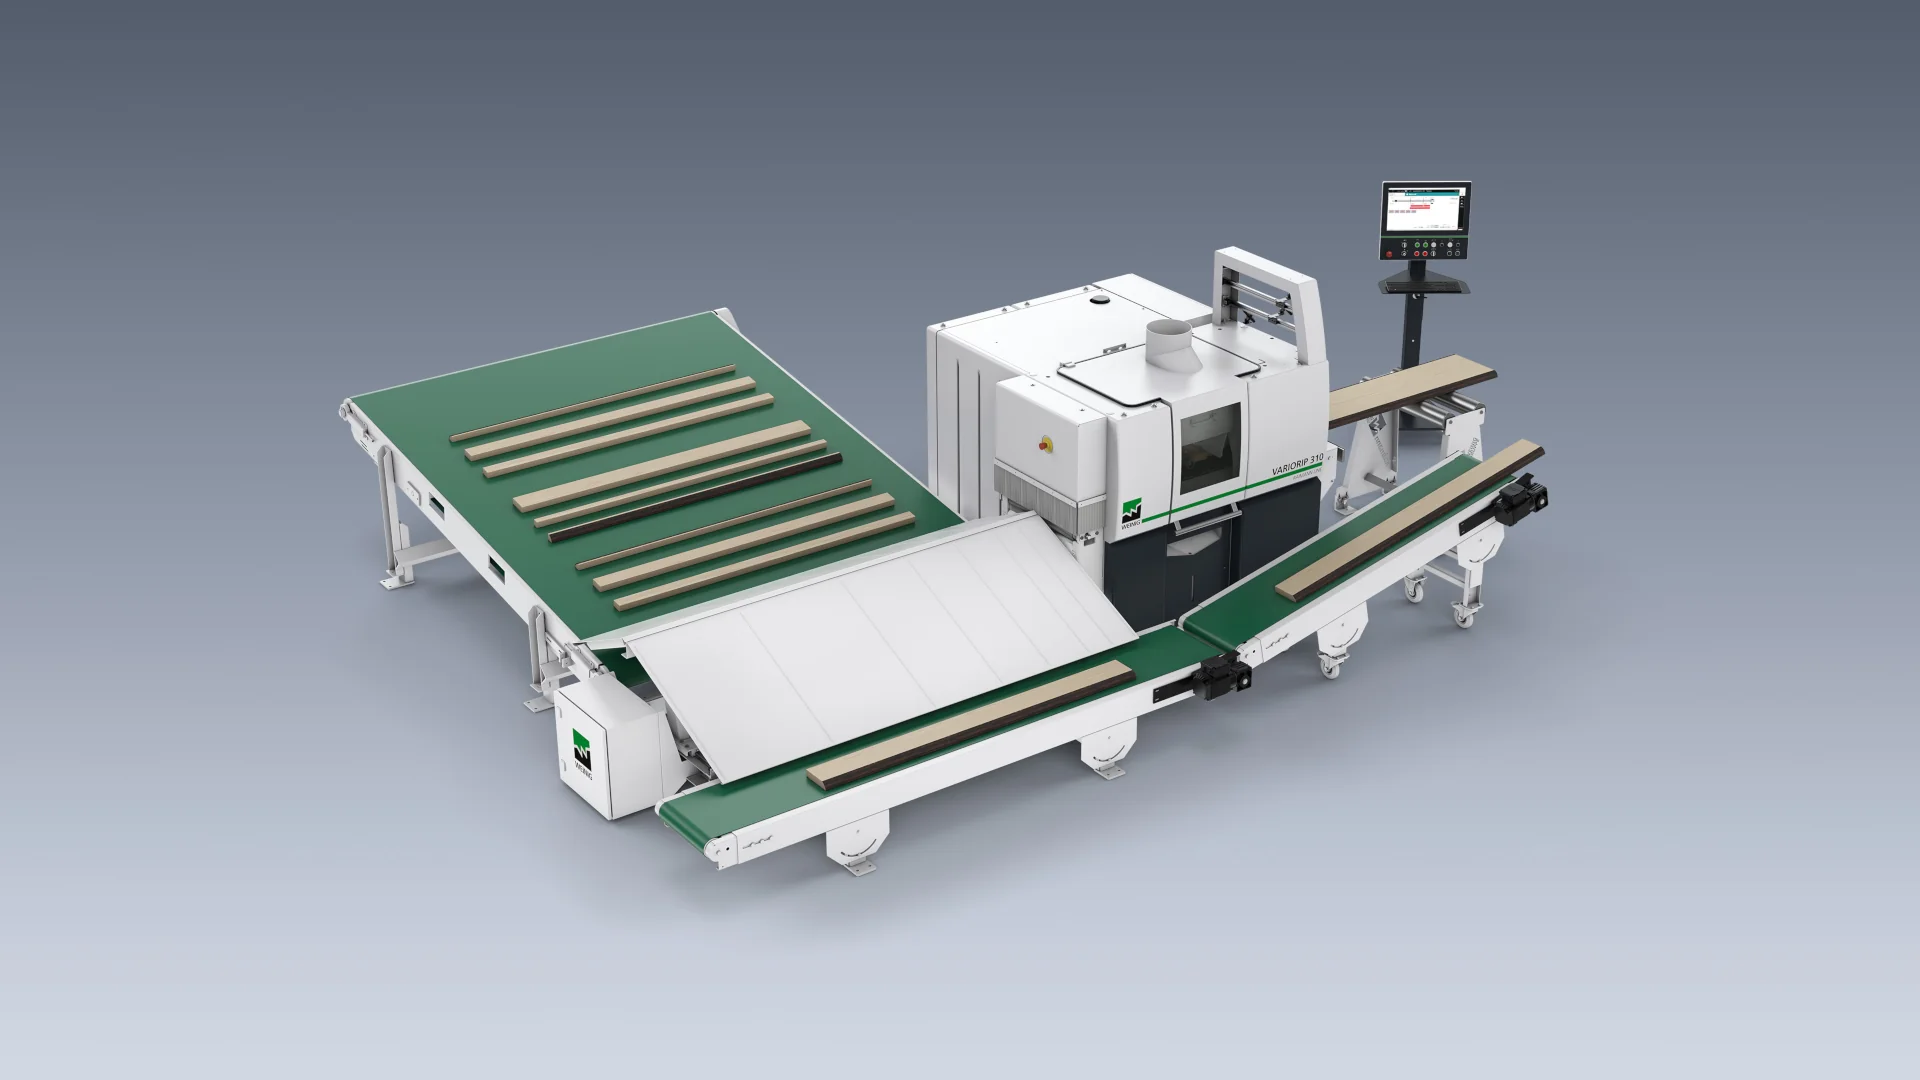
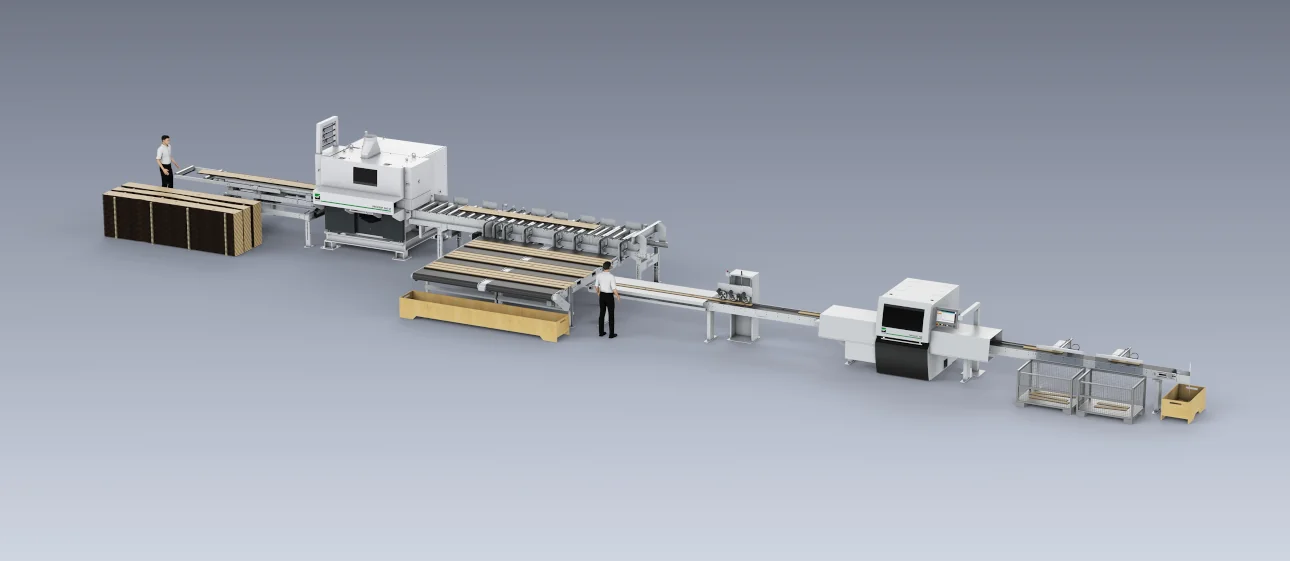
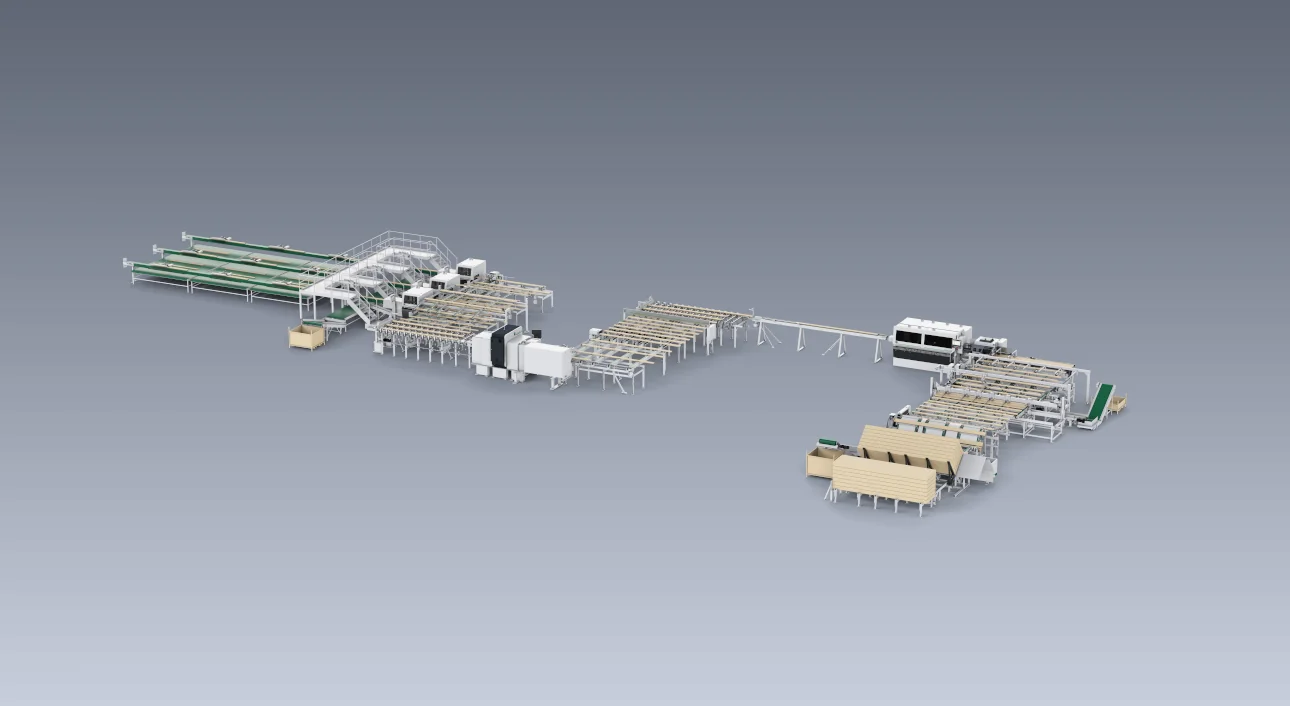
Viša razina automatizacije smanjuje ručnu manipulaciju i potrebu za prenošenjem teških tereta.
Što dodaje skener?
Kod ručnog markiranja operater mora pregledati svaku dasku te označiti greške i razrede kvalitete.
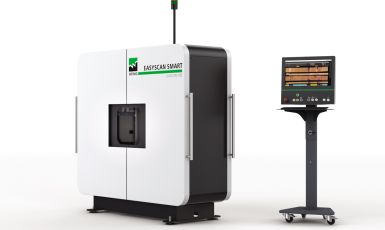
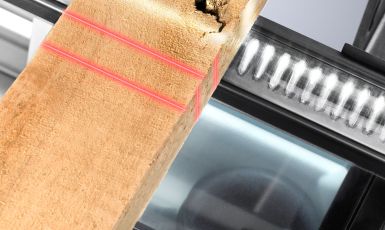
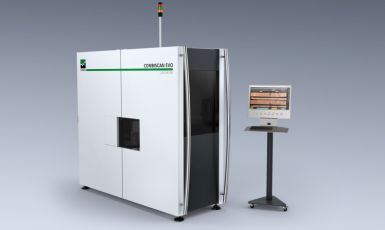
Skener automatizira taj unos podataka o greškama i značajkama drva. Istodobno koristi podatke za izračun optimalnog razreza za pojedinu dasku, pri čemu može uzeti u obzir i vrlo zahtjevne razrede kvalitete.
Pri izboru skenera važni su vrsta drva, vlažnost, stanje površine te prije svega greške i značajke kvalitete koje skener mora prepoznati.
Naš partner Weinig kod razreza sa skenerom među ostalim navodi približno 5 % veće iskorištenje u konkretnom primjeru s tvrdim drvom, približno 10 % veću produktivnost te najmanje 3–4 radnika manje po optimizeru u usporedbi s ručnim markiranjem. Rezultat ovisi o materijalu, proizvodnom programu i početnom načinu rada.
U videu ispod možete pogledati jednostavan primjer rada skenera povezanoga s optimizerom.
Počnite od mjerenja. Pratite:
Rezultate usporedite između smjena pri sličnom proizvodnom programu. Tako ćete lakše razlikovati pojedinačno odstupanje od sustavnog problema.
Uzrok nije svugdje isti. Negdje se najviše materijala gubi zbog nestabilnog uzdužnog reza. Drugdje previše vremena oduzimaju markiranje i odlučivanje o optimalnom razrezu. U trećem pogonu pila je dovoljno brza, ali materijal čeka pri sortiranju.
Na rezultat utječu i kvalificiranost operatera i preventivno održavanje.
Cijeli proces određuje rezultat - od ulazne daske do uporabnog elementa.
Svaka proizvodnja je drugačija. Opišite nam gdje imate poteškoće pri razrezu. Pogledat ćemo vaš slučaj i predložiti moguća rješenja.
Svaka proizvodnja je drugačija. Opišite nam gdje imate poteškoće pri razrezu. Pogledat ćemo vaš slučaj i predložiti moguća rješenja.
Kategorija: Novosti
Pratite trendove u industriji, novosti u našoj ponudi i događaje koje zajedno stvaramo.